
Перш ніж купити стрічкову пилку по металу в Україні, варто спочатку з’ясувати для себе кілька речей — і тільки потім гортати каталог. Найдорожчий і найпотужніший верстат не обов’язково стане вдалою покупкою: правильний вибір визначають метал, з яким ви працюєте, обсяги різу та бюджет.
Усі стрічкопильні верстати діляться на три групи: ручні, напівавтоматичні й автоматичні. За цим поділом стоїть не формальність, а фізика різання, ресурс полотна і реальна економіка цеху. Далі розберемо кожен тип окремо, а як приклади візьмемо конкретні моделі STILER з асортименту компанії Slavles.
Як влаштований стрічкопил і що визначає якість різу
Будь-який стрічкопил складається з двигуна, редуктора, двох шківів і замкненого зубчастого полотна, яке рухається із заданою лінійною швидкістю. Метал зрізається не грубою силою, а балансом трьох параметрів: швидкості полотна, зусилля подачі й кроку зуба. Варто порушити цей баланс — і зуб почне або ковзати поверхнею, полірую її замість того щоб різати, або заглиблюватиметься занадто сильно й ламатиметься.
Крок зуба підбирають під матеріал — тут діє проста логіка:
- Тонкостінна труба, профіль, лист — потрібен дрібний зуб, щоб на стінці одночасно працювало мінімум 2–3 зуби.
- Суцільний пруток, товстий метал — крупніший зуб з більшою западиною, яка виносить стружку.
- Змінний переріз — виручає універсальний змінний крок, наприклад 4/6 чи 5/8 TPI, що гасить вібрацію.
Другий за значенням параметр — подача полотна. І саме питання, хто нею керує — людина чи механізм, — розділяє верстати на три класи. Розберемо кожен окремо.
Ручні верстати: гнучкість для різнотипних різів
У ручному верстаті керування повністю залишається за оператором — він сам опускає раму й на дотик відчуває, як йде матеріал. Тут і головна перевага підходу, і його слабке місце одночасно. Перевага — в чутливості: досвідчений різник вчасно послаблює тиск на стінці труби, щоб не зірвати зуб. Слабкість — у людському факторі: прийшла втома, тиск “поплив”, і десята деталь вже не збігається з першою.
Цей клас виграє в конкретних ситуаціях:
- коли різи нерегулярні — сьогодні труба, завтра куточок, післязавтра пруток;
- коли партії невеликі й точна повторюваність до десятих не потрібна;
- коли немає трифазної лінії — чимало ручних моделей живляться від звичайних 230 В;
- коли важлива мобільність: настільний верстат важить приблизно 29 кг.
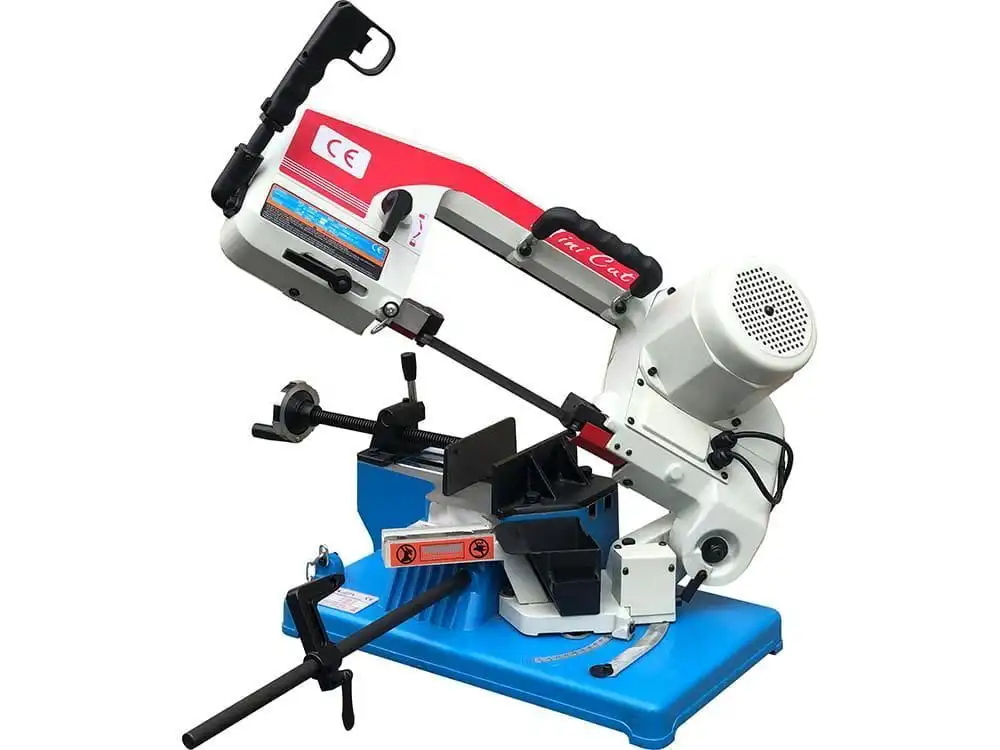
Приклад з асортименту — STILER BS 128 HDR: компактна модель на 230 В з полотном 1640×13×0,65 мм, у якої горизонтальний різ за пару рухів перетворюється на вертикальний завдяки спеціальному столу. Одна й та сама машина бере сталь, алюміній і навіть дерево. Модель простіша, BS 100, підійде як бюджетний варіант для старту в гаражі чи невеликій майстерні.
Напівавтомати: стабільність для цеху з щоденним навантаженням
У напівавтоматі прибрана головна змінна — тиск людської руки. Раму опускає гідроциліндр з постійною швидкістю, а клапан регулює потік оливи між камерами приводу, забезпечуючи рівну подачу впродовж усієї зміни. Операторові залишається закріпити заготовку й натиснути “пуск” — далі верстат сам веде різ і вимикається, коли закінчить.
На практиці це дає кілька відчутних переваг:
- Однакові деталі в партії — перша й сота заготовка мають ідентичну довжину.
- Довший ресурс полотна — рівномірна подача не перевантажує зуби.
- Різ під кутом — поворотні лещата дозволяють вести рахунок від 0 до 45°.
- Вибір швидкості — дві-чотири фіксовані швидкості під різні матеріали.
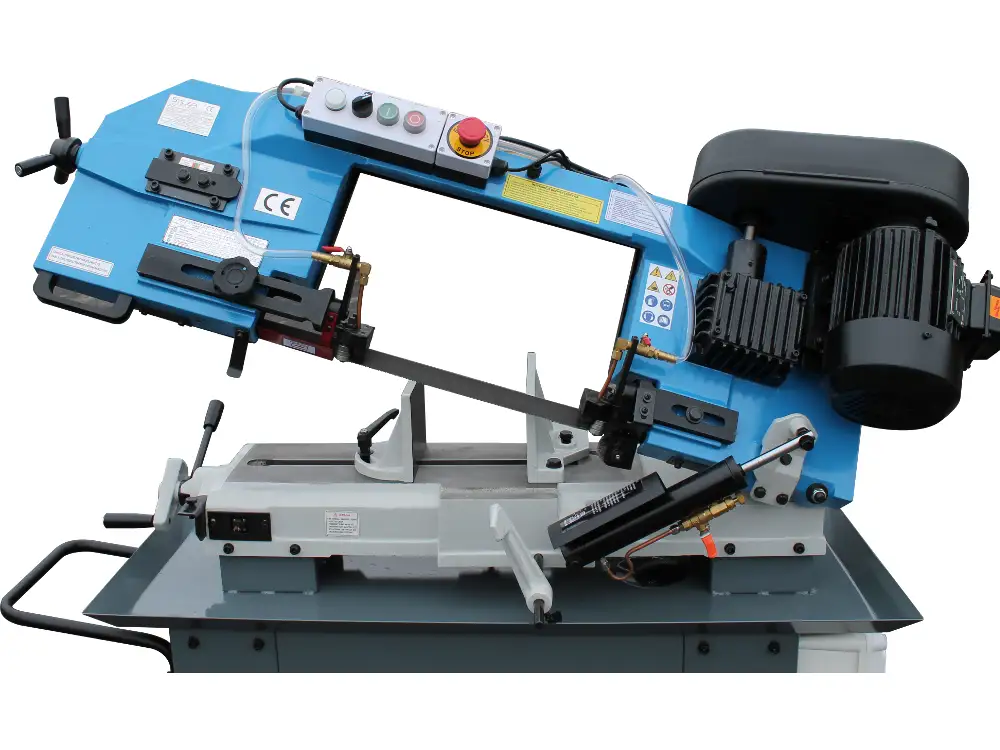
Показовий приклад із каталогу — STILER BS 260G: дві швидкості полотна (36 і 72 м/хв), твердосплавні напрямні, охолодження з електронасосом і окремим баком для рідини та стружки, різ до Ø230 мм. Старша модель, BS 912B, додає гідравлічне опускання голови, різ у діапазоні 0–45° і електроніку за стандартами CE з аварійним “грибком”. А BS 712 N вирізняється станиною з монолітного чавунного лиття, яка гасить вібрації, та дротяною щіткою, що прямо під час роботи вимітає стружку із зуба — забите стружкою полотно ріже криво й тупиться набагато швидше.
Читайте нас у Telegram
ПідписатисяАвтоматичні верстати: розрахунок на великі серії
Повна автоматика виправдана там, де щодня потрібні сотні однакових деталей. Людина фактично випадає з циклу — верстат сам подає пруток на потрібну довжину, ріже, повертає раму і запускає цикл заново. У такому сценарії порівнюють уже не ціну самої машини, а вартість години простою лінії.
Автоматизація себе виправдовує за таких умов:
- обсяг однотипних заготовок постійно високий;
- точна довжина кожної деталі в серії критично важлива;
- простій коштує дорожче, ніж різниця в ціні з напівавтоматом;
- є трифазне живлення 400 В і місце для стаціонарного встановлення.
У лінійці це важкі машини на кшталт BS 430 DGH з напівавтоматичним гідроциліндром чи колонних BS 550G, вага яких сягає 600 кг і більше. Це вже не переносний інструмент, а повноцінний виробничий вузол. Ставити таку машину в майстерні, де ріжуть кілька разів на тиждень, — означає заморозити гроші в потужності, яка переважну частину часу простоюватиме без діла.
Полотно, охолодження і натяг: що визначає ресурс обладнання
Клас верстата — лише половина справи. Друга половина — витратні матеріали й догляд, від яких напряму залежить довговічність дорогого полотна:
- Тип полотна. Вуглецеве дешевше, але тупиться швидше; біметалеве дорожче, зате тримає різ на твердих сплавах і профільному металі.
- Охолодження. Електронасос із баком знижує температуру в зоні різу — на серійному виробництві це вже не опція, а обов’язкова умова.
- Натяг стрічки. Контролюється тензометром, наприклад TPT-67. Недотягнуте полотно “гуляє” й дає косий різ, перетягнуте — просто рветься.
- Напрямні. Твердосплавні, карбідні напрямні утримують полотно точно і зменшують знос.
Проігнорувати ці дрібниці — найшвидший спосіб вивести з ладу навіть дорогий верстат. Тому грамотний підбір обладнання завжди має йти в парі з навчанням оператора.
Чому важливий не лише сам верстат, а й постачальник
Стрічкопил купують, щоб він заробляв гроші, а не простоював в очікуванні запчастини. Тому крім технічних характеристик варто дивитися на те, що продавець пропонує вже після оплати рахунку. Slavles будує роботу саме на цьому принципі: компанія понад 10 років постачає європейське метало- та деревообробне обладнання, супроводжуючи клієнта від вибору моделі до запуску в роботу.
На практиці це виражається в кількох конкретних речах:
- Підбір під конкретну задачу — не найдорожча модель, а та, що відповідає вашому металу, обсягам і типу живлення.
- Гарантія до 24 місяців та наявні запчастини — редуктори, помпи, гідроциліндри — щоб простій був мінімальним.
- Пусконалагодження і навчання — верстат не просто привозять, а запускають разом з оператором на місці.
- Лізинг і кредитні програми, включно з “5-7-9”, щоб не витягувати всю суму з обороту одразу.
Уся лінійка STILER, згадана вище як приклад, — польська збірка з єдиним сервісним супроводом. Клієнт отримує не просто “залізо з коробки”, а техніку з підтримкою — і часто це важливіше за різницю в кілька тисяч гривень у ціннику.
Логіка вибору доволі проста. Спершу порахуйте, скільки однакових різів ви робите щодня — це одразу звужує вибір до ручного, напівавтоматичного чи автоматичного класу. Потім підберіть полотно й крок зуба під конкретний матеріал. І насамкінець беріть техніку там, де допоможуть її запустити й підтримувати надалі — саме сервіс, а не цифра на ціннику, вирішує, чи почне верстат приносити прибуток з першого дня роботи.