
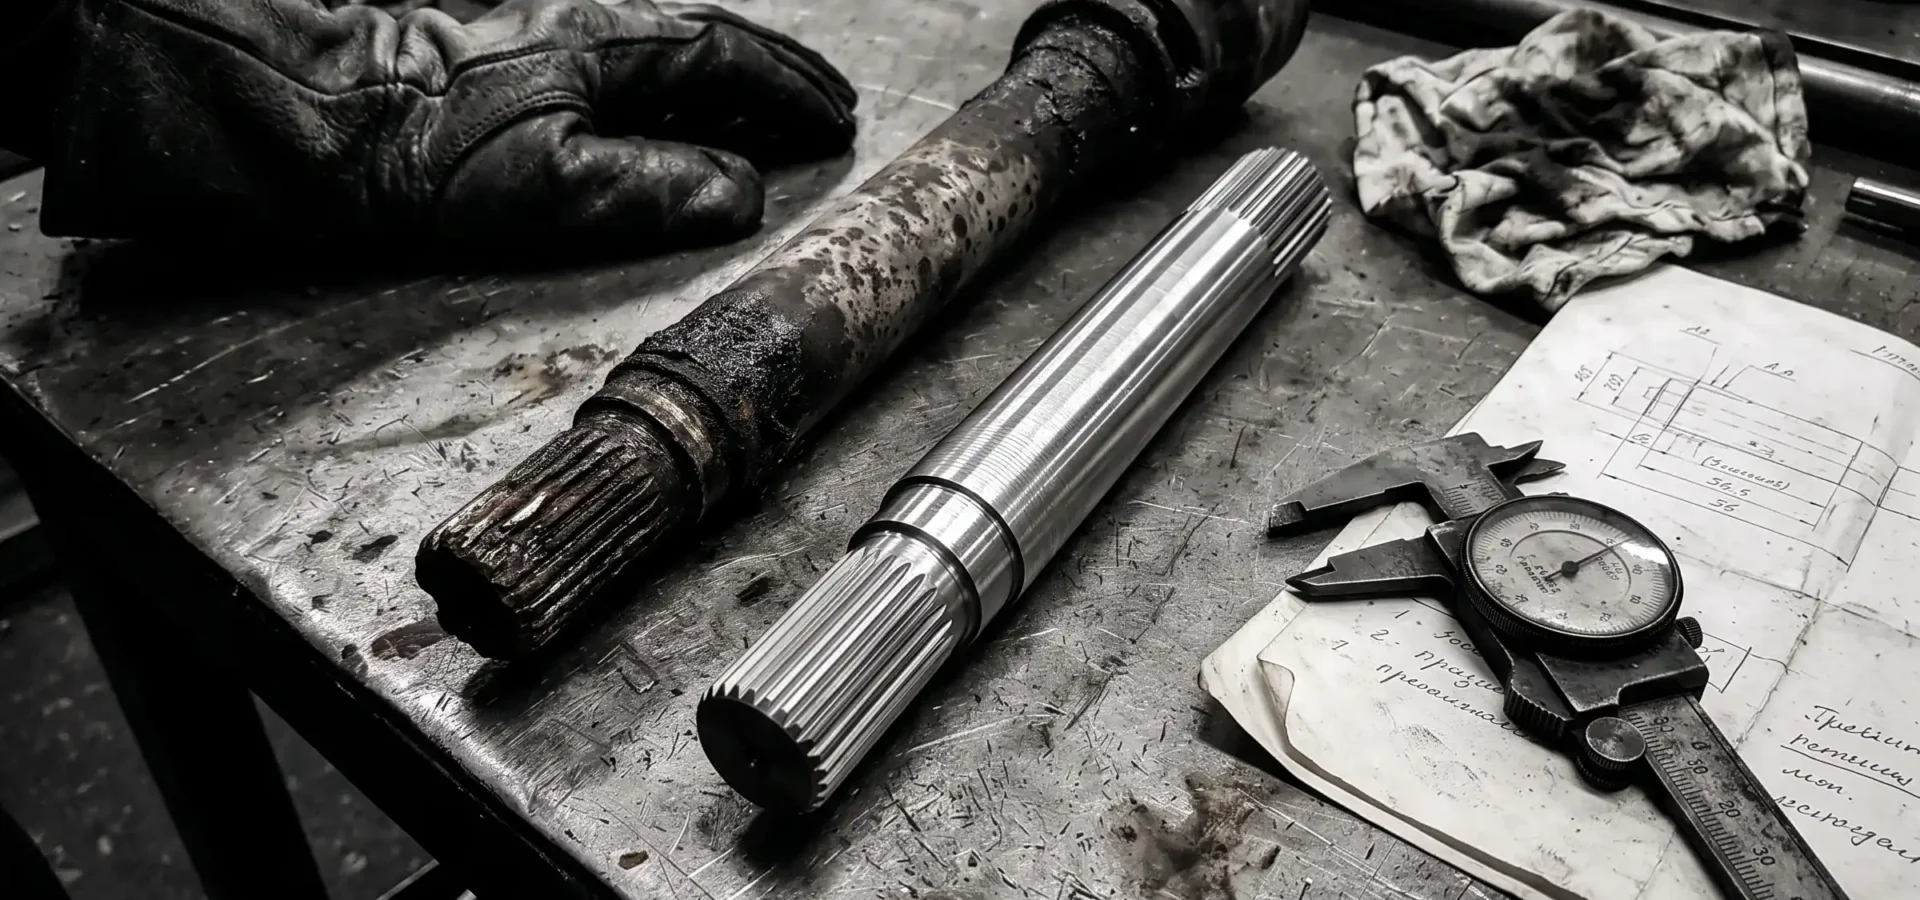
Простой комбайна в разгар уборки стоит дороже любой детали. Поэтому механическая обработка металла под заказ давно перестала быть экзотикой: хозяйства всё чаще заказывают вал или шестерню на производстве, вместо того чтобы ждать поставку из Европы. Разбираемся, как это устроено технически и где проходит граница между разумной альтернативой и кустарщиной.
Почему оригинал перестал быть очевидным выбором
Парк украинских хозяйств собран из техники CLAAS, Case, John Deere, Great Plains, Lemken, Vaderstad, Kuhn. Машины рабочие, но возраст у многих перевалил за десять лет, а дилерская поддержка старых серий постепенно сворачивается. Там, где раньше вопрос решался заказом по каталожному номеру, сегодня главному инженеру приходится искать альтернативу, и чаще всего ею оказывается механическая обработка металла на профильном производстве. Упираются обычно в три вещи:
- срок поставки — от двух-трёх недель до нескольких месяцев, если позиция снята с производства;
- цена, в которой доля логистики и наценки нередко превышает стоимость самого металла;
- отсутствие позиции в каталоге — деталь не поставляется отдельно, только в сборе с узлом, и вместо втулки за пару тысяч приходится брать редуктор целиком.
Отдельная категория — то, что изнашивается предсказуемо и часто: битеры, шнеки, звёздочки приводов, вал-шестерни бортовых передач, фланцы и корпуса подшипников. Менять их придётся регулярно, и каждый раз платить за оригинал бессмысленно.
Как деталь воспроизводят, если чертежа не существует
Ключевая сложность в работе с импортной техникой — документации на руках нет. Производитель её не публикует, а в сервисной книге указан только каталожный номер. Поэтому воспроизведение начинается не со станка, а с обмера.
Порядок работы выглядит так:
- Заказчик присылает изношенную деталь, её фото или эскиз с основными размерами.
- Технолог снимает геометрию мерительным инструментом, определяет посадочные диаметры, шаг и профиль зуба, тип шлицов, класс резьбы.
- Конструктор разрабатывает чертёж с нуля и согласовывает его с заказчиком — на этом этапе фиксируются поля допусков и чистота поверхности.
- Подбирается маршрут обработки: черновые операции, чистовые, необходимость термообработки и шлифования.
- Деталь запускается в производство и проходит контроль по чертежу, для ответственных узлов — дополнительно контроль биения и геометрии на стенде.
Файлы обычно принимают в форматах DWG, DXF и PDF, но бумажный эскиз от механика хозяйства работает не хуже — важно, чтобы были привязки к базовым поверхностям. Если деталь разбита, восстановить размеры помогает сопрягаемый узел: по нему считают посадку, а не по обломку.
Где нужен ЧПУ, а где справится универсальный станок
Распространённое заблуждение — что ЧПУ всегда лучше и дешевле. На деле выбор определяется тиражом и геометрией. Станок с числовым управлением оправдан, когда нужна повторяемость: партии от 10–20 штук, фасонные поверхности, посадки по 6–7 квалитету. Управляющая программа пишется один раз, дальше каждая следующая деталь обходится дешевле предыдущей. Плюс сверление по координатам, расточка и нарезание резьбы выполняются в пределах одной установки — исчезает погрешность от перебазирования.
Универсальная группа станков — токарные, фрезерные, долбёжные, зубодолбёжные — остаётся незаменимой для штучных работ. Восстановить один вал, изготовить нестандартную ось под конкретный посадочный диаметр, нарезать шпоночный паз, который фрезой физически не достать, — всё это дешевле и быстрее сделать на универсале, чем писать программу ради одной детали.
Гибридный парк позволяет одинаково спокойно брать и серию в 500 шайб, и одну сложную шестерню под ремонт комбайна. При переходе от черновой обработки к чистовой оставляют припуск под шлифование — это даёт шанс уложиться в узкий допуск даже после закалки, когда деталь неизбежно ведёт.
Читайте нас у Telegram
ПідписатисяМатериал определяет ресурс сильнее, чем точность
Второй частый просчёт при заказе — экономия на марке стали. Деталь, выточенная в размер из неподходящего материала, выйдет из строя быстрее оригинала, и вся затея потеряет смысл.
Выбор идёт от условий эксплуатации — нагрузки, температуры, трения, агрессивности среды:
- конструкционные стали (Ст3, 20, 35, 45) — корпусные детали, оси, втулки без ударных нагрузок;
- легированные (40Х, 40ХН, 30ХГСА) — приводные и шлицевые валы, вал-шестерни, всё, что работает на кручение и удар;
- инструментальные (У8, У10) — детали, требующие высокой твёрдости рабочей кромки;
- нержавеющие (12Х18Н10Т, AISI 304/316) — узлы пищевого и перерабатывающего оборудования, контакт с влагой и удобрениями;
- бронза, латунь, медь, алюминиевые сплавы — подшипники скольжения, втулки, лёгкие корпуса.
Для нагруженных узлов применяется термообработка — закалка, отпуск, цементация — с последующим шлифованием посадочных поверхностей. Именно эта связка вытягивает ресурс шестерён редукторов и рабочих органов агромашин до уровня заводских, а иногда и выше: заводской расчёт делается под усреднённые условия, а изготовление под заказ позволяет учесть реальную нагрузку конкретной машины.
Металл берут либо у собственных поставщиков, либо принимают давальческое сырьё от заказчика. Заготовки режут в размер прямо на производстве — это сокращает сроки и уменьшает отходы.
Сколько это стоит и сколько ждать
Цена складывается из четырёх составляющих: марка и вес материала, машинное время, сложность оснастки и тираж партии. Единичная деталь в пересчёте на штуку всегда дороже — в неё входит постановка на станок, наладка и контроль, и эти затраты не делятся ни на что. Серия ту же наладку размазывает по всем изделиям, поэтому разница между одной деталью и партией из двадцати редко бывает двадцатикратной.
Просчёт по чертежу занимает 1–2 рабочих дня и ничего не стоит. Стандартные сроки — 3–7 дней на единичные детали и 2–4 недели на серии, в зависимости от загрузки цеха. Для срочных заказов возможен приоритетный запуск с выходом на станок в течение суток, что для уборочной кампании часто решает всё.
Кто и зачем заказывает обработку
География заказчиков давно вышла за пределы одной области: днепровское предприятие ТОВ ВТП «Агротехмаш» отгружает готовые детали транспортными компаниями по всей Украине, а клиентам из города доступен самовывоз прямо из цеха. Заказчики делятся на три группы:
- хозяйства и частные лица — разовые заказы под конкретную поломку;
- ремонтные мастерские — регулярные позиции, которые проще держать у одного исполнителя;
- агрохолдинги и машиностроительные предприятия — системные поставки по согласованной номенклатуре.
Наличие собственного технолога, конструктора и полного парка станков позволяет держать всю цепочку в одних руках — от обмера образца до отгрузки. Для заказчика это означает одного ответственного вместо трёх подрядчиков и отсутствие ситуации, когда токарь кивает на фрезеровщика, а деталь всё ещё не готова.